|
|
| Nazwa marki: | KTS |
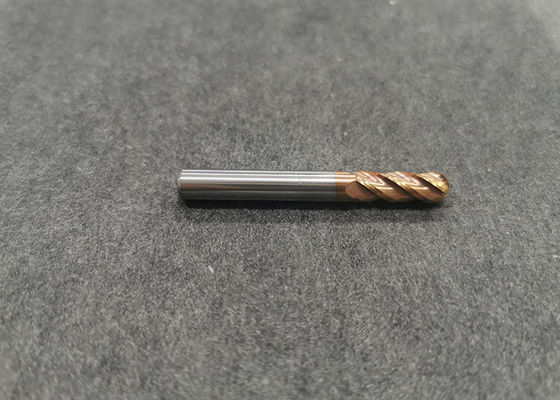
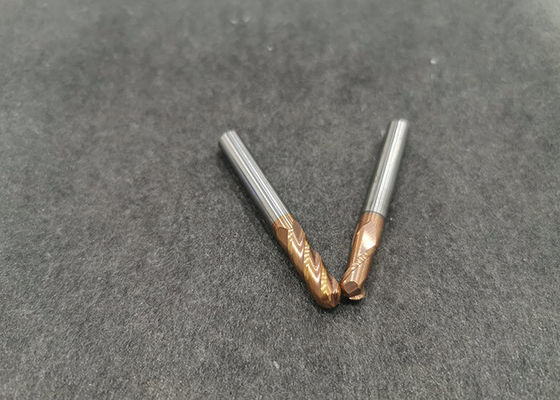
| Numer modelu: | CZTERY FUTERAŁ |
| MOQ: | 100 kawałków |
| Cena: | $1-20 |
| Warunki płatności: | Akredytywa, T/T, Western Union |
| Zdolność do zaopatrzenia: | 250000 sztuk / sztuk na miesiąc |
Mocowanie frezu
Frezy stosowane w centrach obróbczych wykorzystują najczęściej metodę mocowania zestawu zacisków sprężynowych i podczas użytkowania mają kształt wspornikowy. Zdarza się, że podczas procesu frezowania frez może stopniowo wysuwać się z oprawki, tak aby był kompletny? Zgubiony, więc przedmiot obrabiany jest złomowany. Przyczyną jest zazwyczaj istnienie wewnętrznego otworu oprawki narzędziowej i zewnętrznej średnicy oprawki narzędzia frezarskiego. Film olejowy spowodowany niewystarczającą siłą mocowania. Frezy są zwykle pokryte olejem antykorozyjnym. Jeśli do cięcia używany jest niewodny olej do cięcia, mgiełka filmu olejowego zostanie również osadzona na wewnętrznym otworze uchwytu narzędzia. Kiedy film olejowy jest przechowywany na uchwycie i uchwycie narzędzia, uchwyt narzędzia jest bardzo trudny do dokładnego zaciśnięcia trzpienia, a frez jest luźny i gubi się podczas obróbki. Dlatego przed zamocowaniem frezu należy trzpień frezu oraz otwór wewnętrzny zacisku frezu oczyścić płynem czyszczącym, a następnie przed zaciśnięciem wysuszyć.
Gdy średnica frezu jest duża, nawet jeśli uchwyt narzędzia i uchwyt narzędzia są bardzo czyste, może dojść do wypadku polegającego na utracie narzędzia. W tym momencie należy wybrać oprawkę narzędziową ze szczeliną spłaszczającą i odpowiednią metodę mocowania bocznego.
Innym problemem, który może wystąpić po zaciśnięciu frezu, jest to, że podczas obróbki frez łamie się na porcie oprawki narzędziowej. Powodem jest zazwyczaj to, że uchwyt narzędziowy był używany przez długi czas, a część przelotowa uchwytu narzędziowego została zużyta i uzyskała zwężający się kształt. Wymień na nowy uchwyt narzędziowy.
Wibracje frezu
Ponieważ pomiędzy frezem a uchwytem narzędzia istnieje niewielka szczelina, frez może wibrować podczas obróbki. Wibracje spowodują, że krawędź skrawająca frezu będzie nierówna pod względem ilości skrawania, a rozszerzenie skrawania wzrośnie w stosunku do pierwotnie ustawionej wartości, co wpłynie na dokładność obróbki i trwałość narzędzia. Jeżeli jednak szerokość obrabianego rowka jest mała, narzędzie można celowo wibrować, a wymaganą szerokość rowka można uzyskać zwiększając wielkość skrawania i rozszerzania, jednak w tym przypadku maksymalna amplituda frezu powinna wynosić poniżej 0,02 mm, w przeciwnym razie należy wykonywać stabilne cięcie. Przy normalnej obróbce im mniejsze drgania frezu tym lepiej.
W przypadku wystąpienia drgań narzędzia należy rozważyć zmniejszenie prędkości skrawania i posuwu. Jeżeli obydwa zmniejszyły się o 40% i nadal występują duże wibracje to warto rozważyć zmniejszenie ilości zjadania nożem.
Jeśli podczas obróbki wystąpi rezonans, przyczyną może być zbyt duża prędkość skrawania, posuw za mały, narzędzie niewystarczające, siła mocowania przedmiotu obrabianego jest niewystarczająca i należy zaakceptować kształt przedmiotu obrabianego lub sposób mocowania przedmiotu obrabianego. Środki takie jak dostosowanie ilości skrawania, dodanie fragmentarycznej sztywności narzędzia i zwiększenie prędkości posuwu.
Końcowe cięcie frezu
W procesie frezowania CNC wnęki formy i innych detali, gdy punktem cięcia jest część wklęsła lub głęboka wnęka, należy zwiększyć wysunięcie frezu. W przypadku zastosowania frezu z długą krawędzią, ze względu na duże ugięcie narzędzia, łatwo jest spowodować drgania i spowodować uszkodzenie narzędzia. Dlatego w procesie obróbki, jeśli w skrawaniu mają brać udział wyłącznie krawędzie skrawające o podobnych końcach narzędzia, najlepiej wybrać frez z długim chwytem i krótką krawędzią, o większej długości całkowitej narzędzia. W przypadku stosowania frezu o dużej średnicy do obróbki przedmiotu na poziomej obrabiarce CNC, ze względu na duże odkształcenia spowodowane ciężarem narzędzia, większą uwagę należy zwrócić na tytuł doskonałego cięcia końcowego. Jeśli używasz frezu z długą krawędzią, musisz znacznie zmniejszyć prędkość skrawania i prędkość posuwu.
Dobór parametrów skrawania
Wybór prędkości skrawania zależy głównie od materiału obrabianego przedmiotu; wybór prędkości posuwu zależy głównie od materiału obrabianego przedmiotu i średnicy frezu. Do próbek narzędzi niektórych zagranicznych producentów narzędzi dołączona jest tabela parametrów skrawania narzędzi. Jednak na wybór parametrów skrawania wpływa również wiele czynników, takich jak obrabiarki, końcówki narzędzi, kształt obrabianego przedmiotu i metody mocowania. Prędkość skrawania i prędkość posuwu należy dostosować do aktualnej sytuacji.
Gdy trwałość narzędzia jest czynnikiem priorytetowym, prędkość skrawania i prędkość posuwu można odpowiednio zmniejszyć; jeżeli usuwanie wiórów z krawędzi nie jest dobre, prędkość skrawania można odpowiednio zwiększyć.
Dobór metod cięcia
Zastosowanie frezowania współbieżnego jest korzystne dla ochrony osłony ostrza i może wydłużyć żywotność narzędzia. Ale są dwa punkty, na których należy się skupić:
① Jeśli akceptujesz zwykłą obróbkę obrabiarką, powinieneś spróbować wyeliminować szczelinę mechanizmu podającego;
② Jeżeli wygląd przedmiotu obrabianego pozostawia warstwę tlenku lub inną utwardzoną warstwę powstałą w procesie odlewania i kucia, zaleca się zastosowanie frezowania odwrotnego.